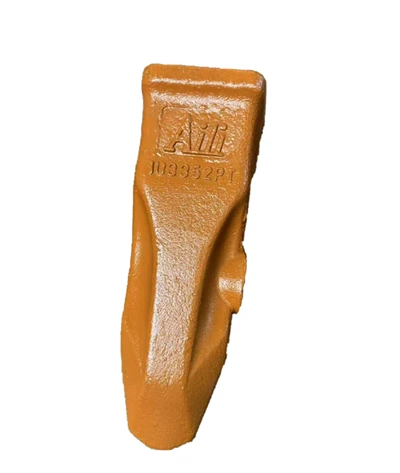
روش های جوشکاری برای آداپتور بیل مکانیکی
Jan 02, 2026
روش های جوشکاری برای آداپتور بیل مکانیکی
این یک موضوع فنی بسیار خاص و مهم است. جوشکاری صندلی دندان بیل مکانیکی (همچنین نامیده می شودآداپتور) یک فرآیند معمولی جوشکاری ساختار فولادی با استحکام بالا{{1} ضخیم- است که به دقت بسیار بالایی نیاز دارد و مستقیماً بر عمر مفید و ایمنی عملیاتی بیل مکانیکی تأثیر می گذارد.

I. اصول اصلی
آداپتور و دیوار سطل معمولاً از فولاد-مقاوم در برابر سایش بالا{1}}یا فولاد کربن متوسط-با استحکام بالا ساخته میشوند که جوشپذیری ضعیفی دارد و به حرارت ورودی حساس است.
تطبیق قدرت: باید از مواد جوشکاری هیدروژنی-با استحکام بالا، کم- استفاده شود.
پیشگیری از ترک: کلید پیش گرم کردن، کنترل دمای بین لایه، و خنک شدن آهسته پس از جوشکاری برای جلوگیری از ترکخوردگی سرد و ترکهای ناشی از هیدروژن{0}}است.
II. آماده سازی قبل از جوشکاری (مهم)
اطمینان حاصل کنید که بیل مکانیکی به طور پایدار پارک شده و سطل به طور قابل اعتماد ایمن شده است.
مواد قابل اشتعال را از محل پاک کنید و از تجهیزات حفاظتی مناسب (ماسک صورت، دستکش، لباس نسوز و غیره) استفاده کنید. تمیز کردن کامل: از آسیاب زاویه ای، برس سیمی یا قوس کربنی استفاده کنید تا زنگ زدگی، روغن، رنگ، سرباره قدیمی جوش و کثیفی را از محل جوش و حداقل 20 میلی متر در اطراف آن تا زمانی که فلز بدرخشد کاملاً پاک کنید. این برای جلوگیری از تخلخل و ترک بسیار مهم است.
آماده سازی اریب: در صورت تعویض صفحه دندانه دار قدیمی، درزهای جوش قدیمی باقی مانده را کاملاً خرد کنید.
فاصله مونتاژ مناسب (معمولاً 1-3 میلیمتر) باید بین صفحه دندانهدار جدید و دیواره صفحه باقی بماند، و برای اطمینان از نفوذ کامل، باید یک مورب (معمولاً یک -شکل V- یک طرفه یا U شکل) ایجاد شود. زاویه انحراف به طور کلی بین 30 تا 45 درجه است.
پیش گرم کردن: این یک مرحله اجباری است! برای فولاد مقاوم در برابر سایش با استحکام بالا، دمای پیش گرمایش معمولاً بین 150 درجه تا 250 درجه است.
دمای خاص باید بر اساس درجه و ضخامت مواد تعیین شود (به کتابچه راهنمای مواد مراجعه کنید). به عنوان مثال، هاردوکس 450 (ضخامت 40 میلی متر) معمولاً به دمای پیش گرمایش تقریباً 150 درجه نیاز دارد.
روش: از یک مشعل شعله یا پتوی حرارتی برای گرم کردن یکنواخت ناحیه حداقل 100 میلی متری در دو طرف مرکز جوش استفاده کنید.
اندازهگیری: از دماسنج نقطهای یا قلم دما برای اندازهگیری دما در ریشه اریب برای اطمینان از رسیدن به دمای مشخص شده استفاده کنید.
III. انتخاب مواد و تجهیزات جوشکاری
انتخاب مواد جوشکاری:
ترجیح داده شده: سیم جوش با هسته-شار هیدروژن کم{{1} (به عنوان مثال، E71T-1CJH4، مطابق با استانداردهای AWS)، با استفاده از جوشکاری محافظ گاز. این روش در حال حاضر رایج ترین و کارآمدترین روش است.
روش دیگر: الکترودهای جوشکاری کم{0}هیدروژن (به عنوان مثال، الکترودهای استاندارد ملی با استحکام مطابق با J607، J707 و غیره، یا استاندارد E7018/AWS). مناسب برای مکان هایی که جوشکاری محافظ گاز مشکل است یا برای تعمیرات کوچک-.
مهم: مواد جوش باید خشک شوند! الکترودهای جوشکاری باید کاملاً طبق دستورالعمل پخته شوند (مثلاً در دمای 350 درجه به مدت 1 ساعت پخته شوند) و بلافاصله بعد از آن در ظرف عایق قرار داده شوند. سیم جوش باید خشک نگه داشته شود.
IV. کنترل فرآیند جوشکاری
جوشکاری چسبی: قبل از جوشکاری رسمی، چندین جوش محکم در دو انتها و در وسط صندلی چرخ دنده با همان فرآیند جوشکاری رسمی، به طول تقریبی 20 تا 30 میلی متر انجام دهید.
جوش های چسبنده نیز نیاز به گرم کردن و تمیز کردن دارند.
چند-جوشکاری چندلایه، چند-پاس: هرگز مخروطی را به یکباره پر نکنید! جوشکاری چند لایه، چند-پاس الزامی است.
ابتدا محل عبور ریشه را جوش دهید تا از همجوشی خوب ریشه اطمینان حاصل کنید.
سرباره و پاشش را از هر پاس بعدی با دقت تمیز کنید (مخصوصاً هنگام استفاده از میله های جوش).
دمای بین گذر را کنترل کنید (دمای بین گذر) که معمولاً از 250 درجه تجاوز نمی کند. اگر دما خیلی زیاد است، قبل از ادامه جوشکاری، مکث کنید و اجازه دهید تا دمای پیش گرم شود.
توالی جوشکاری: برای جوش های طولانی تر، از روش جوشکاری پشت قطعه شده-یا روش جوش متقارن پرش- برای توزیع گرما و کاهش تغییر شکل و تمرکز تنش استفاده کنید.
از وسط به طرف هر دو انتها جوش دهید یا به طور متقارن از چپ به راست جوش دهید.
احتیاط: تغییر شکل:
جوشکاری آداپتور به راحتی می تواند باعث تغییر شکل موضعی صفحه دیوار سطل شود. این را از طریق یک توالی جوش معقول و تثبیت فیکسچر به حداقل برسانید. V. ارسال{3}}درمان جوش
پست-سرد کردن آهسته جوش:
بلافاصله پس از جوشکاری، محل جوش را با پنبه عایق (مانند پتوهای آزبست) محکم بپیچید تا به آرامی تا دمای اتاق خنک شود. این یک گام مهم در رهایی از استرس و جلوگیری از ترک خوردگی تاخیری است.
سرمایش اجباری با آب یا هوای فشرده مطلقاً ممنوع است.
ارسال-درمان حرارتی (اختیاری اما توصیه شده):
برای سازههای ضخیم یا بسیار صلب یا جوشکاری در محیطهای بسیار سرد، عملیات حذف هیدروژن را میتوان انجام داد: بلافاصله پس از جوشکاری، محل جوش را در دمای 200-250 درجه حرارت دهید، به مدت 2-4 ساعت در آن دما نگه دارید و سپس به آرامی سرد کنید.
بازرسی جوش: پس از خنک شدن تا دمای اتاق، پاشش جوش را تمیز کنید.
بازرسی بصری: تخلخل سطح، زیر برش، ترک دهانه و غیره را بررسی کنید.
نصب و آزمایش: دندانه های سطل را نصب کنید و تناسب صاف را بررسی کنید و تأیید کنید که جوش عاری از ناهنجاری است.
خلاصه و هشدارها
عواقب فرآیندهای جوشکاری ضعیف: جوشکاری نادرست می تواند منجر به ترک در جوش یا ناحیه تحت تأثیر حرارت{0}} شود. تحت ضربه شدید، این ترک ها می توانند به سرعت پخش شوند و باعث پارگی و جدا شدن کل محفظه چرخ دنده و در نتیجه حوادث ایمنی جدی و خسارات اقتصادی بیشتر شوند.
عدم پیش گرم کردن، تمیز کردن ناکافی و استفاده از میله های جوش معمولی سه عامل رایج شکست در جوشکاری هستند.
اگر شما یک جوشکار حرفه ای باتجربه نیستید، اکیداً توصیه می شود که جوشکاری چنین اجزای ساختاری حیاتی را به متخصصان واجد شرایط یا تعمیرگاه های تخصصی برون سپاری کنید.
فرآیندهای جوشکاری ایمن و استاندارد برای تضمین طول عمر تجهیزات و ایمنی اپراتور اساسی هستند.